F2S-asso.fr - Fédération Française de Sociétés Scientifiques
  • Qui sommes-nous
    • Nos missions
    • Le bureau
    • Statuts de l’association
  • Événements
    • Journée Science et Progrès 2026
    • Journée Science et Progrès 2025
    • Journée Science et Progrès 2024
    • Journée Science et Progrès 2023
    • Journée Science et Progrès 2022
    • Journée Science et Progrès 2020
    • Journée Science et Progrès 2019
    • Anciennes journées Science et Progrès
  • Prix Branly
    • Le prix Édouard Branly
    • Actualités du prix 2025-2026
    • Actualités du prix 2023
    • Les anciens lauréats
  • Publications
    • Histoire des sciences et techniques
    • Podcasts F2S
    • Podcast : l’effet Sagnac
    • Podcast : la lumière pour sonder le monde
  • Blog des sciences
  • Contact
  • Menu Menu
  • Lien vers X
Le blog des sciences

Des moules en métal à bas coût pour produire en série des pièces optiques en polymère

Les procédés de moulage par injection permettent une production de masse très rapide de composants optiques en polymères, mais la réalisation des moules en métal nécessaires est une opération lente et onéreuse.

Des chercheurs de l’Université de Freiburg, de l’Albert Lüdwig Université of Freiburg,  de l’Institut de Technologie de Karlsruhe et de la société KIMW, Lüdenscheid,  Allemagne,ont mis au point un procédé rapide et peu coûteux d’obtention de moules métalliques.

Ces derniers sont obtenus par coulée de métal dans des moules en silice fondue de haute précision, eux-mêmes fabriqués par le procédé Glassomer  à partir d’un moulage sur un modèle en polymère facile à usiner.


Etapes de la fabrication rapide d’un moule en métal


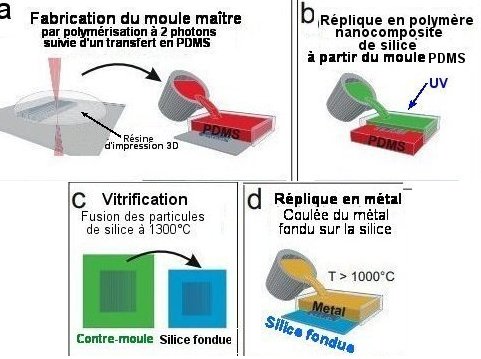
– La structure maître (le modèle qui a la forme du produit final) doit avoir une finition de surface optique. Elle est fabriquée en polymère en utilisant une polymérisation à 2 photons. Cette technologie d’impression 3 D a une résolution meilleure que 100 nm et une rugosité du domaine du nanomètre. Puis elle est copiée (en négatif) en un premier moulage en PDMS, polydiméthylsiloane.

-Dans ce moule en PDMS, on coule un mélange de monomère et de nanoparticules de silice. Par insolation UV, ce mélange est polymérisé en un moule (positif) ayant la forme du modèle initial (Fig.1. b). Un chauffage à 1300°C va le transformer en une structure en silice de haute qualité (Fig.1. c).  où l’on va pouvoir couler le métal du moule négatif final. Ce dernier servira à la fabrication en série  de pièces optiques de précision en polymère.

Le procédé Glassomer consiste à mélanger à un monomère des nanoparticules de silice. On verse dans un moule, ici en PDMS, ce mélange et on le fait polymériser par insolation à l’UV. Le résultat de la polymérisation est traité à haute température, ce qui rompt les liaisons du polymère et fritte la silice, la transformant en verre.
Cette vitrification (Fig.1.c) entraîne un rétrécissement isotrope de 20,6% dont on tient compte à la fabrication de la structure maître.

La figure 1 ci-dessous présente l’ensemble de ces étapes.
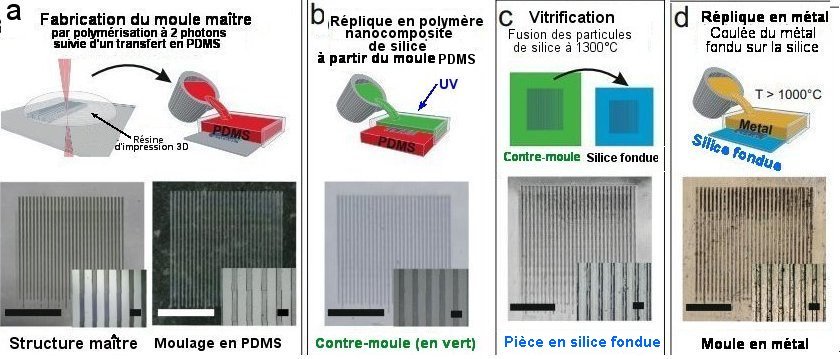
Fig.1. De la structure-maître jusqu'à la réplique en métal a)La structure maître ( positive) est fabriquée par polymérisation à 2 photons. Puis elle est copiée (moule négatif) en polydiméthylsiloane (PDMS). Les barres d'échelle sur la photo valent 5mm pour le faible grossissement et 50 µm pour le fort grossissement. b) Fabrication du moule (positif) en polymère chargé en nanoparticules de silice par coulée dans le moule PDMS suivie d'une insolation UV assurant la polymérisation.(Mêmes barres d'échelle). c) Le chauffage à 1300°C fait fondre les nanoparticules qui se transforment en une structure en silice fondue dense et transparente formant moule positif. Les barres d'échelle sont respectivement de 4 mm et 400 µm. d) Coulée de métal dans la réplique en silice fondue en obtenant un moule négatif qui servira pour la fabrication en série de pièces de précision en polyméres. Les barres d'échelle sont respectivement de 4 mm et 400 µm. Tiré de Replicative manufacturing of metal moulds for low surface roughness polymer replication Sebastian Kluck, Leonhard Hambitzer, Manuel Luitz, Markus Mader, Mario Sanjaya, Andreas Balster, Marcel Milich, Christian Greiner, Frederik Kotz-Helmer , & Bastian E. Rapp, Nature communications, 27 Août 2022 C.C.-BY license

Fig.1. De la structure-maître jusqu’à la réplique en métal
a) La structure maître ( positive) est fabriquée par polymérisation à 2 photons. Puis elle est copiée (moule négatif) en polydiméthylsiloane (PDMS). Les barres d’échelle sur la photo valent 5 mm pour le faible grossissement et 50 µm pour le fort grossissement.
b) Fabrication du moule (positif) en polymère chargé en nanoparticules de silice par coulée dans le moule PDMS suivie d’une insolation UV assurant la polymérisation.(Mêmes barres d’échelle).
c) Le chauffage à 1300°C fait fondre les nanoparticules qui se transforment en une structure en silice fondue dense et transparente formant moule positif. Les barres d’échelle sont respectivement de 4 mm et 400 µm.
d) Coulée de métal dans la réplique en silice fondue en obtenant un moule négatif qui servira pour la fabrication en série de pièces de précision en polyméres. Les barres d’échelle sont respectivement de 4 mm et 400 µm.
Tiré de Replicative manufacturing of metal moulds for low surface roughness polymer replication Sebastian Kluck, Leonhard Hambitzer, Manuel Luitz, Markus Mader, Mario Sanjaya, Andreas Balster, Marcel Milich, Christian Greiner, Frederik Kotz-Helmer , & Bastian E. Rapp, Nature communications, 27 Août 2022 C.C.-BY license


Ce procédé permet le moulage de métaux à haute température de fusion comme le bronze (1050°C), le laiton (1020° l’alliage cobalt-chrome (1440°C). Ces températures sont toutes inférieures à celle (16665°C) où la silice fondue commence à se ramollir.

Ces trois métaux sont bien adaptés au moulage par injection.

Les résolutions minima obtenues étaient de 5,2 µm pour le bronze, 7,5 µm pour le laiton et 5 µm pour le cobalt-chrome.

En raison de la différence de coefficient de dilatation entre la silice fondue et le métal, il y a un risque de voir le métal fondu entourer celle-ci. Des chanfreins de démoulage classiques  prévus dans le dessin de la structure maître réglent ce problème.

Pour déterminer la qualité de surface des moules métalliques, on en a fabriqué certains munis d’une matrice de points (Fig.2. a). Les mesures effectuées sur ceux-ci confirment les résolutions indiquées ci-dessus.
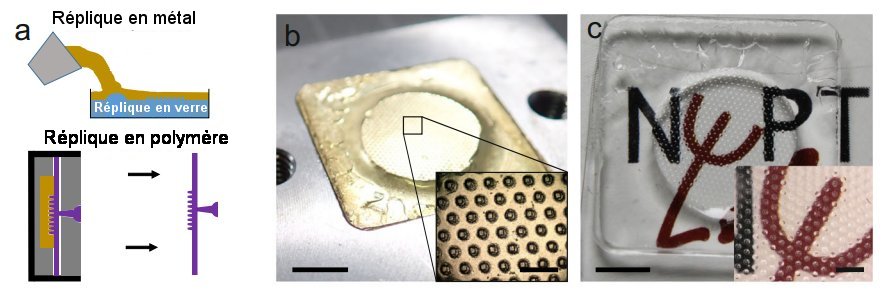
Fig.2. Moulage par injection à partir d'un moule métallique à matrice de points a) Représentation schématiquue de la fabrication d'un moule métallique et de son utilisation pour le moulage par injection. b) Vue de près du moule d'injection (barre d'échelle de 10 mm). L'insert montre un agrandissement de la matrice de points (barre d'échelle de 500 µm). c) Vue de près de la piéce en PMMA obtenue par moulage sur le moule précédent.(barre d'échelle de 10 mm). ). L'insert montre un agrandissement de la structure (barre d'échelle de 500 µm). Tiré de Replicative manufacturing of metal moulds for low surface roughness polymer replication Sebastian Kluck, Leonhard Hambitzer, Manuel Luitz, Markus Mader, Mario Sanjaya, Andreas Balster, Marcel Milich, Christian Greiner, Frederik Kotz-Helmer , & Bastian E. Rapp, Nature communications, 27 Août 2022 C.C.-BY license

Fig.2. Moulage par injection à partir d’un moule métallique à matrice de points
a) Représentation schématiquue de la fabrication d’un moule métallique et de son utilisation pour le moulage par injection.
b) Vue de près du moule d’injection (barre d’échelle de 10 mm). L’insert montre un agrandissement de la matrice de points (barre d’échelle de 500 µm).
c) Vue de près de la piéce en PMMA obtenue par moulage sur le moule précédent.(barre d’échelle de 10 mm). ). L’insert montre un agrandissement de la structure (barre d’échelle de 500 µm).
Tiré de Replicative manufacturing of metal moulds for low surface roughness polymer replication Sebastian Kluck, Leonhard Hambitzer, Manuel Luitz, Markus Mader, Mario Sanjaya, Andreas Balster, Marcel Milich, Christian Greiner, Frederik Kotz-Helmer , & Bastian E. Rapp, Nature communications, 27 Août 2022 C.C.-BY license.

Ce  moule métallique a été utilisé pour mouler par injection 2000 pièces en polyméthyl méthacrylate (PMMA). Après cela, une section transverse du moule ne montra pas de changement notable.

Pour démontrer les possibilités de cette méthode d’obtention par répliques de moules métalliques, les chercheurs ont réalisé diverses structures dans les domaines de la nature ou de la technique avec des dimensions allant de plusieurs cm à quelques µm.

Ils ont utilisé des moulages directs  en PDMS des objets sans utiliser de polymérisation à 2 photons et ont appliqué le procédé Glassomer comme précédemment pour obtenir des moulages finaux métalliques (Fig.3. a- f, ci-dessous).  Une dernière modification du processus à permis l’obtention directe d’un moule 3D à partir du polymère nanocomposite comme le décrit schématiquement la Fig.3. g.
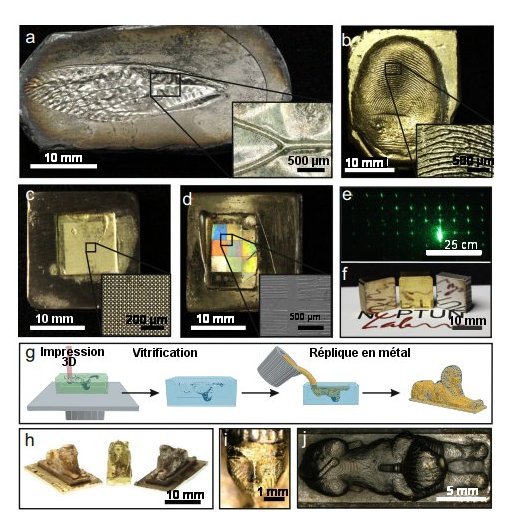
Fig.3. Divers exemples de moulages d'objets naturels ou techniques a)Aile de cigale en alliage cobalt-chrome. b) Réplique en laiton d'une empreinte digitale humaine. c) Matrice en laiton de microlentilles de diamètre 30 µm. d) Répliques en bronze de différentes structures de lignes dans le domaine de 5 à 25 µm montrant des effets d'interférences. e) Figure de diffraction obtenue à partir d'une réplique en polymère de l'objet de d). f) Répliques métalliques ayant des surfaces réfléchissantes en bronze, laito et cobalt-chrome respectivement. g) Représentation schématique de la fabrication par impression 3 D d'un moule en Glassomer pour moulage métallique direct. h) Figurines en bronze, laiton et cobalt-chrome, fabriquées à partir d'un moule en Glassomer obtenu par impression 3 D. i) Vue détaillée de la face d'une figurine moulée en laiton. j) Vue du dessus d'une figurine moulée en cobalt-chrome. Dessin original de Perry Engel (thingiverse.com) C.C.-BY license Tiré de Replicative manufacturing of metal moulds for low surface roughness polymer replication Sebastian Kluck, Leonhard Hambitzer, Manuel Luitz, Markus Mader, Mario Sanjaya, Andreas Balster, Marcel Milich, Christian Greiner, Frederik Kotz-Helmer , & Bastian E. Rapp, Nature communications, 27 Août 2022. C.C.BY license

Fig.3. Divers exemples de moulages d’objets naturels ou techniques
a) Aile de cigale en alliage cobalt-chrome.
b) Réplique en laiton d’une empreinte digitale humaine.
c) Matrice en laiton de microlentilles de diamètre 30 µm.
d) Répliques en bronze de différentes structures de lignes dans le domaine de 5 à 25 µm montrant des effets d’interférences.
e) Figure de diffraction obtenue à partir d’une réplique en polymère de l’objet de d).
f) Répliques métalliques ayant des surfaces réfléchissantes en bronze, laiton et cobalt-chrome respectivement.
g) Représentation schématique de la fabrication par impression 3 D d’un moule en Glassomer pour moulage métallique direct.
h) Figurines en bronze, laiton et cobalt-chrome, fabriquées à partir d’un moule en Glassomer obtenu par impression 3 D.
i) Vue détaillée de la face d’une figurine moulée en laiton.
j) Vue du dessus d’une figurine moulée en cobalt-chrome. Dessin original de Perry Engel (thingiverse.com) C.C.-BY license
Tiré de Replicative manufacturing of metal moulds for low surface roughness polymer replication Sebastian Kluck, Leonhard Hambitzer, Manuel Luitz, Markus Mader, Mario Sanjaya, Andreas Balster, Marcel Milich, Christian Greiner, Frederik Kotz-Helmer , & Bastian E. Rapp, Nature communications, 27 Août 2022. C.C.BY license.

Ce procédé  permet une production de rapide et économique de moules en métal pour faire des répliques en polymère avec une faible rugosité de surface. Les moules en métal à haute température de fusion comme le bronze, le laiton et le cobalt-chrome peuvent avoir des détails aussi petits que 5 µm et une rugosité de surface de l’ordre du nanomètre.

Ceci est bien adapté à la fabrication de composants optiques mais aussi de pièces mécaniques de haute précision.

Ces moules métalliques peuvent servir à reproduire des objets par moulage par injection ou par matriçage à chaud et leur fabrication n’est pas obérée par les problèmes que rencontre la méthode classique de manufacture de moules , à savoir un long temps d’usinage et un coût élevé.


Pour en savoir plus :


Replicative manufacturing of metal moulds for low surface roughness polymer replication Sebastian Kluck, Leonhard Hambitzer, Manuel Luitz, Markus Mader, Mario Sanjaya, Andreas Balster, Marcel Milich, Christian Greiner, Frederik Kotz-Helmer , & Bastian E. Rapp,  Nature communications, 27 Août 2022
 

Article publié le 27 septembre 2022 | Lecture : 5 min. par Claude Guthmann
Etiquettes : moulage, moulage par injection, moule en métal, polymère
https://www.f2s-asso.fr/wp-content/uploads/2022/09/image_a_la_une.jpg 359 481 Claude Guthmann https://www.f2s-asso.fr/wp-content/uploads/f2s-logo-2026b-scaled.png Claude Guthmann2022-09-27 18:03:372022-09-27 18:03:37Des moules en métal à bas coût pour produire en série des pièces optiques en polymère
Vous aimerez peut-être aussi
Pourquoi les peintures sèchent-t-elles aussi vite en milieu humide qu’en milieu sec ?
Une signature isotopique de l’origine bactérienne de magnétites
Qu’est-ce qui gouverne la taille des gouttes d’un aérosol ?
Une arme nouvelle et sélective contre les bactéries
Un accessoire de téléphone mobile qui teste la présence d’un virus en quelques minutes !
Quand les glaçons se propulsent dans l’eau

Les derniers articles du blog des sciences - Par Claude Guthmann

  • Quand les glaçons se propulsent dans l’eau3 août 2026
  • Un enrobage de nanocristaux luminescents produit des écrans polychromes de haute définition et de faible consommation13 mai 2026
  • Une horloge beaucoup plus précise que les horloges atomiques10 mars 2026
  • Une soupape hydraulique qui fonctionne comme un parapluie retourné par le vent20 janvier 2026
  • Un dessalinisateur dynamiquement photo-régulé par la lumière solaire1 décembre 2025
  • Fig.2. Cellule d’absorption- désorption de l’hydrogène                                                                                                                                                                  A) Schéma d’une cellule métal-H2                                                                                                                                                                               B) Pourcentage (ρm) en poids de H2 dans l’anode de stockage en fonction de la température et comparaison avec le stockage par échange de chaleur (en vert). La ligne en pointillés indique le pourcentage théorique obtenable. Les données correspondant à un stockage électrochimique utilisant un électrolyte soit liquide, soit liquide ionique sont indiquées par les triangles bleus. Le cercle rouge correspond à la capacité de stockage obtenue à 90°C par la cellule Mg-H2. Tiré de High-capacity, reversible hydrogen storage using H–conducting solid electrolytes Takashi Hirose, Naoki Matsui, Takashi Itoh , Yoyo Hinuma, Kazutaka Ikeda, Kazuma Gotoh, Guangzhong Jiang, Kota Suzuki, Masaaki Hirayama, Ryoji Kanno Science 18 September 2025, avec autorisation.
    Un stockage réversible de l’hydrogène par capture électrochimique en milieu solide à température modérée20 octobre 2025
  • Une lentille ultra plate achromatique pour l’astrophotographie29 août 2025
  • La microscopie ultrasonore non linéaire fournit des images à échelle de la cellule dans des organes opaques4 juillet 2025
  • Des éléments Peltier fabriqués par impression 3 D19 mai 2025
  • Des cellules solaires perovskite fabriquées en continu15 mars 2025
  • Une source d’impulsions de rayons X de grande puissance13 février 2025
  • Capturer le carbone du CO2 de l’atmosphère pour en faire des nanocomposites de carbone3 janvier 2025
  • Un système à deux membranes pour séparer les éléments d’une émulsion24 novembre 2024
  • Quand un colorant rend transparente la peau d’une souris et révèle ses organes internes20 octobre 2024
  • L’optique adaptative permet d’augmenter la résolution de la microscopie16 août 2024
© 2026 - Assocation F2S - f2s-asso.fr - Mentions légales et CGU - Politique de confidentialité - Politique de gestion des cookies
Lien vers: Convertir en électricité la chaleur d’une source à faible température Lien vers: Convertir en électricité la chaleur d’une source à faible température Convertir en électricité la chaleur d’une source à faible température Lien vers: Prix Nobel de Physique 2022 : L’intrication quantique dans tous ses états ! Lien vers: Prix Nobel de Physique 2022 : L’intrication quantique dans tous ses états ! Fig.2. Test expérimental des inégalités de Bell Une source émet une paire de photons intriqués ν1 et ν2 . Leurs polarisations sont analysées par deux polariseurs A et B. qui sont respectivement alignés le long de a et b (a et b peuvent une quelconque direction appartenant au plan xy, sur la figure, ils sont // à Ox. A et B ont 2 canaux de sortie , notés +1 et -1. Un photon ν1 polarisé // (perpendiculaire) à a va sortir +1 (-1) de A. De même, un photon ν2 polarisé // (perpendiculaire) à b sortira +1 (-1) de B. En général les photons ne sont pas dans un état de polarisation spécifique d’un canal. Le formalisme quantique prédit les probabilités d’obtenir +1 ou -1pour des orientations spécifiques des analyseurs. Pour l’état intriqué des 2 photons polarisés décrits ici, la mécanique quantique prédit des résultats aléatoires de chaque côté (une probabilité de50 %d’être +1 ou -1) Mais elle prédit aussi de fortes corrélations entre ces résultats aléatoires. Par exemple, si les 2 polariseurs sont alignés sur la même direction (a = b), les résultats en A et B seront (+1,+1) ou (-1,-1) et jamais (+1,-1) ni (-1,+1). Cette corrélation totale peut être observée à l’aide des 4 détecteurs. Tiré de A. Aspect 16 December 2015 Physics 8, 123Prix Nobel de Physique 2022 : L’intrication quantique dans tous ses ét...
Faire défiler vers le haut Faire défiler vers le haut Faire défiler vers le haut

Vos choix concernant les cookies

Ce site utilise des cookies pour mesurer son audience (Google Analytics) et pour afficher des contenus externes (vidéos et cartes intégrées). Ils ne sont déposés qu'avec votre accord. Vous pouvez tout accepter, tout refuser ou choisir ; votre choix est conservé 6 mois et vous pouvez le modifier à tout moment. Politique de gestion des cookies